一、项目背景与设备痛点
某市政污水处理厂建于 2015 年,日处理污水量 8 万吨,配备 12 台离心式污水泵(型号 80WQ40-15-4),核心用于提升格栅池、生化池污水至后续处理单元。水泵长期运行于恶劣工况,泵壳与叶轮出现严重腐蚀磨损问题:
- 腐蚀机制复杂:污水中含硫化物、有机酸(pH 值 4.5-6.0)、悬浮颗粒物(泥沙、纤维),导致泵壳内壁、叶轮叶片出现点蚀、溃疡腐蚀,局部腐蚀深度达 2-3mm;
- 磨损加剧失效:悬浮颗粒物高速冲刷叶轮表面,形成冲刷磨损,叶片边缘变薄、变形,导致水泵流量下降 15%,扬程降低 20%;
- 维修成本高昂:传统采用更换叶轮(单台成本约 1.2 万元)或堆焊修复(高温易导致泵体变形),年均维修费用超 30 万元,且更换周期长(单次停机维修需 8 小时);
- 运行风险突出:腐蚀严重时易引发叶轮开裂、泵壳渗漏,可能导致设备停机、污水外溢等安全环保隐患。
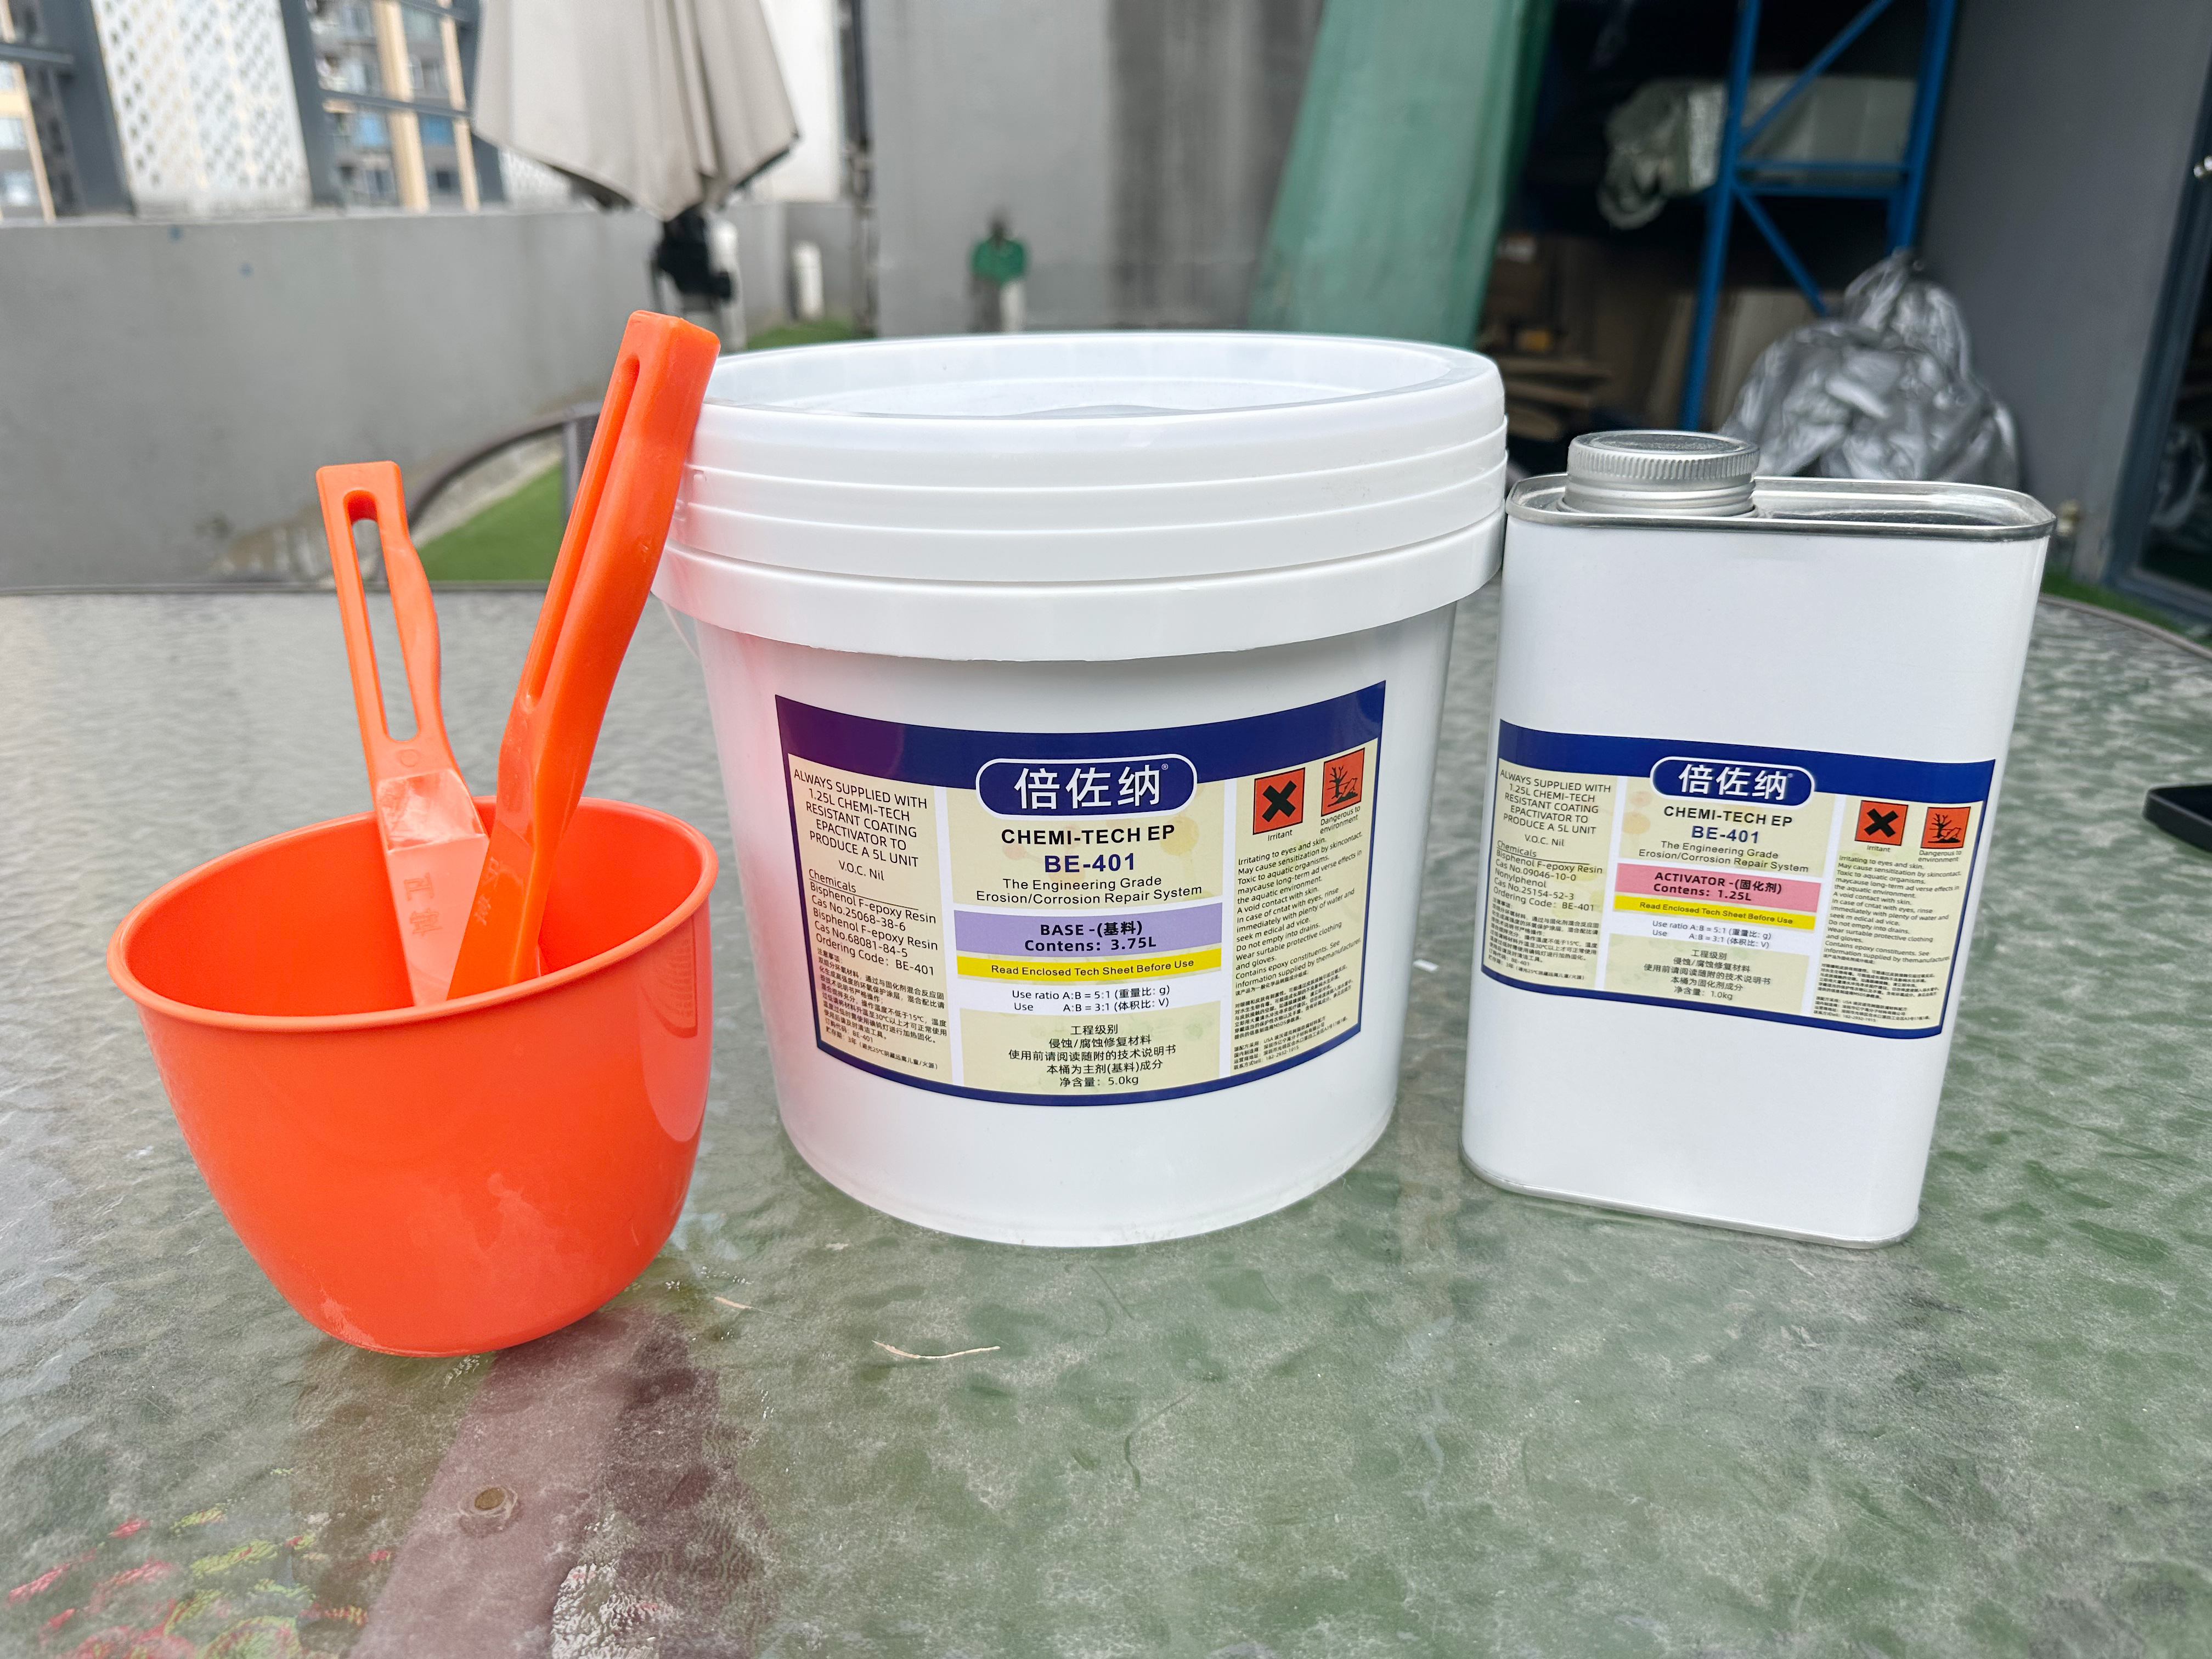
为解决上述问题,工厂引入倍佐纳 BE401 浸泡级环氧防腐涂层,核心目标:通过涂层修复实现泵壳叶轮的防腐耐磨强化,延长设备使用寿命至 3 年以上,降低年维修成本 50%,缩短单次维修停机时间至14 小时内。
二、核心材料与技术优势
(一)倍佐纳 BE401 材料特性
BE401 是专为浸泡环境设计的双组分环氧防腐涂层,完全匹配污水处理厂水泵的工作需求:
- 基础属性:灰色流体状涂料,主剂与固化剂按重量比 5:1 混合(参考无溶剂环氧涂层配比标准),混合后粘度适中(25℃时 500-800mPa・s),便于涂刷施工;
- 核心性能:
- 机械强度高:固化后邵氏硬度≥85D,拉伸强度≥30MPa,附着力(拉开法)≥5MPa,可抵御颗粒物冲刷;
- 防腐能力强:耐酸碱(pH 3-11)、耐污水介质浸泡,屏蔽性优异,能阻断腐蚀介质与金属基材接触;
- 适配场景:专为长期浸泡环境设计,固化后无针孔、无气泡,适合泵壳、叶轮等过流部件的防腐修复。
采用 “表面预处理 + BE401 涂层分层涂刷 + 固化检测” 的修复方案,兼顾修复效果与施工效率:
- 表面预处理:通过喷砂除锈、清洁脱脂,打造符合涂层附着要求的锚纹结构;
- 涂层施工:分底涂、面涂两层涂刷 BE401,总干膜厚度控制在 200-300μm,确保防腐与耐磨双重效果;
- 质量管控:全程监控涂层厚度、附着力及表面平整度,固化后进行动平衡测试,保障水泵运行稳定性。
三、标准化施工流程(单台水泵修复)
(一)施工前准备
- 设备与工具:
- 表面处理工具:喷砂设备(石英砂粒径 0.8-1.2mm)、角磨机(配钢丝轮)、压缩空气机(无水无油);
- 施工工具:电子秤(精度 0.1g)、搅拌器、毛刷、刮板、涂层测厚仪(精度 ±5μm)、表面粗糙度仪;
- 安全防护:防毒口罩、护目镜、耐溶剂手套、通风设备(避免涂料挥发物积聚)。
- 环境要求:施工温度 15-35℃,湿度≤85%,避免雨天、高粉尘环境作业,确保涂层固化质量。
- 材料准备:按比例领取 BE401 主剂与固化剂,检查包装无破损、无沉淀,确保在保质期内使用。
(二)关键施工步骤
- 设备拆解与评估(1 小时)
- 拆解水泵,取出泵壳、叶轮,清除表面附着的污泥、水垢;
- 目测 + 超声波检测腐蚀程度:标记腐蚀坑、磨损区域,确认最大腐蚀深度,确保无贯穿性损伤(若有穿孔需先进行补焊修复)。
- 表面预处理(1.5 小时)
- 喷砂处理:对泵壳内壁、叶轮表面进行喷砂除锈,去除氧化皮、腐蚀产物及旧涂层,达到 SSPC SP-5 “白金属表面” 标准,表面粗糙度控制在 Ra 12.5-25μm,形成均匀锚纹结构;
- 清洁脱脂:用压缩空气吹扫表面粉尘,再用丙酮擦拭脱脂,确保表面无油污、无杂质,且干燥无水渍;
- 预处理后检查:4 小时内必须进行涂层施工,避免基材二次氧化。
- BE401 涂层施工(1 小时)
- 材料混合:按主剂:固化剂 = 5:1(重量比)用电子秤精准称量,倒入容器中用搅拌器高速搅拌 3-5 分钟,直至无结块、颜色均匀,混合后需在 30 分钟内用完(适用期);
- 底涂涂刷:用毛刷均匀涂刷第一层 BE401,干膜厚度控制在 80-100μm,确保涂层完全覆盖基材,无漏涂、气泡;
- 面涂涂刷:底涂固化 2 小时后(25℃常温),涂刷第二层 BE401,干膜厚度控制在 120-200μm,涂刷方向与底涂垂直,提升涂层致密性;
- 过程控制:每涂刷 10cm² 用测厚仪抽检,确保总干膜厚度达标,合格率≥95%。
- 固化与后处理(12小时)
- 常温固化:25℃下静置 12 小时,确保涂层完全固化(若温度低于 15℃,需延长固化时间至 6-8 小时);
- 表面修整:用细砂纸轻磨涂层表面,清除毛刺、凸起,确保叶轮表面平整光滑,减少流体阻力;
- 动平衡测试:将修复后的叶轮安装至测试台,按 GB/T 9239.1 标准进行动平衡检测,振动值控制在≤2.8mm/s,确保运行无异常。
- 组装与试运行(0.5 小时)
- 空转试运行 30 分钟,监测水泵振动、温升、噪音等参数,确认无渗漏、无异常后投入正式运行。
四、项目实施成效
本次项目共修复 8 台故障水泵,经过 6 个月运行验证,成效显著:
- 防腐耐磨效果达标:修复后水泵连续运行 6 个月,涂层无脱落、无腐蚀点,叶轮磨损量≤0.1mm,远优于传统修复方案(传统方案 3 个月磨损量达 0.5mm);
- 设备性能恢复:水泵流量从修复前的 34m³/h 恢复至设计值 40m³/h,扬程从 12m 提升至 15m,运行效率恢复至出厂 测试值的98%;
- 降本增效明显:单台修复成本仅 2500 元(含材料、人工),较更换叶轮节省成本 70.8%,8 台水泵累计节省维修费用 6.8 万元;单次维修停机时间缩短至 14小时,较传统方案减少 50%;
- 使用寿命延长:预计修复后水泵使用寿命可达 3 年以上,较传统堆焊修复(使用寿命 6-8 个月)延长 5 倍,大幅降低设备更换频率。
五、注意事项与推广价值
(一)施工关键注意事项
- 材料混合必须按精准比例,搅拌均匀,避免因配比偏差影响固化效果;
- 表面预处理是核心工序,喷砂不彻底、表面有油污会导致涂层附着力下降,引发脱落;
- 涂层厚度需严格控制,过薄易导致防腐失效,过厚可能引发开裂,需按 200-300μm 总干膜厚度执行;
- 固化期间避免涂层接触水、油污及尖锐物体,确保固化环境通风干燥。
(二)技术推广价值
- 适配场景:适用于污水处理厂、化工、冶金等行业的水泵、阀门、管道等金属部件的防腐修复,尤其适合长期浸泡、强腐蚀、高冲刷工况;
- 成本优势:较传统更换部件、堆焊修复方案,成本降低 50%-70%,且施工周期短,停机损失小;
- 操作便捷:无需专业大型设备,现场即可施工,适合现有设备的快速修复与维护升级。
未来可进一步优化施工工艺,如采用喷涂方式提升涂层均匀性,结合设备运行数据建立涂层寿命预测模型,实现预防性维护,进一步降低运维成本。


 当前位置: 首页 > 技术文章 > 工业设备内衬防腐修复
 发布时间:2026-01-19
 点击次数:
 上一篇:
 返回列表


 友情链接: